Face à une paire de baskets affichant fièrement le label « made in France », une question légitime se pose : s’agit-il d’une fabrication intégrale sur le territoire ou d’un simple assemblage final de composants importés ? Cette distinction, rarement explicitée, détermine pourtant la qualité artisanale réelle du produit et justifie ou non un investissement de 150 à 200 euros. Comprendre concrètement les étapes de fabrication d’une chaussure française permet de lever cette opacité et d’identifier les critères tangibles de durabilité et de savoir-faire traditionnel.
La fabrication française de chaussures repose sur une chaîne complète de production locale, de la sélection des matières premières aux finitions manuelles, appuyée sur des méthodes artisanales transmises dans des bassins historiques comme Romans-sur-Isère ou Cholet. Ces techniques traditionnelles (montage Goodyear, Blake, cousu norvégien) garantissent réparabilité et longévité, à condition de vérifier qu’il s’agit bien d’une vraie fabrication intégrale et non d’un assemblage opportuniste bénéficiant d’un vide réglementaire.
- Pourquoi la fabrication française de chaussures représente-t-elle un savoir-faire unique ?
- La sélection des matériaux et les atouts du circuit court
- Du patron à la coupe : la phase de création technique
- Quelles sont les méthodes de montage traditionnelles françaises ?
- L’assemblage et la finition : où le geste artisanal fait la différence
- Comment différencier fabrication française et simple assemblage en France ?
- Ce qu’il faut vérifier avant d’investir dans une paire française
Pourquoi la fabrication française de chaussures représente-t-elle un savoir-faire unique ?
L’industrie française de la chaussure conserve un tissu artisanal vivant, avec 86 entreprises actives générant 610 millions d’euros de chiffre d’affaires en 2024 pour une production de 12,6 millions de paires, selon la Fédération Française de la Chaussure. Cette filière s’appuie sur des bassins historiques comme Romans-sur-Isère en Drôme ou Cholet en Maine-et-Loire, territoires où le savoir-faire s’est transmis de génération en génération et où persistent les ateliers maîtrisant les techniques traditionnelles.
Fabrication intégrale vs assemblage final : comprendre la réglementation Une chaussure peut légalement porter la mention « made in France » si la dernière transformation substantielle a eu lieu sur le territoire français, même lorsque les composants (semelles, tiges découpées) proviennent de l’étranger. La fabrication intégrale implique que toutes les étapes, du patronage aux finitions, s’effectuent en France avec des matériaux majoritairement locaux. Cette distinction détermine la qualité artisanale réelle et la cohérence de la démarche locale.
Le renouveau de la fabrication française depuis 2020 répond à une demande croissante de traçabilité et de consommation responsable. Des marques contemporaines comme Sessile incarnent cette transparence totale en documentant chaque étape de leur processus et en privilégiant un circuit court inférieur à 1 400 kilomètres entre les matières premières et l’atelier final. Cette approche permet de vérifier concrètement les allégations et de distinguer un véritable engagement artisanal d’un simple argument marketing exploitant le label made in France.
Les méthodes traditionnelles françaises (Goodyear, Blake, cousu norvégien) constituent un héritage technique spécifique qui différencie la production artisanale de l’assemblage industriel standardisé. Ces techniques, encore pratiquées dans les ateliers français, conditionnent la durabilité et la réparabilité des chaussures, deux critères tangibles pour évaluer la qualité au-delà du discours de marque.
La sélection des matériaux et les atouts du circuit court
La fabrication française privilégie des cuirs français traçables issus de tanneries respectant des normes environnementales strictes. La sélection s’effectue selon plusieurs critères : qualité des peaux en pleine fleur, souplesse du tannage végétal, origine géographique vérifiable des tanneries. Cette proximité avec les fournisseurs permet aux fabricants de visiter les ateliers, d’évaluer directement les processus et de garantir une traçabilité complète du cuir utilisé.
< 1 400
km
Distance maximale parcourue par les matériaux dans un circuit court de fabrication française, contre plus de 15 000 kilomètres en moyenne pour un approvisionnement délocalisé en Asie, réduisant significativement l’empreinte carbone liée au transport.
Le circuit court ne constitue pas uniquement un avantage environnemental : il renforce également le contrôle qualité et la réactivité. Les relations directes entre fabricants et tanneurs facilitent l’ajustement des commandes, la résolution rapide des problèmes et l’adaptation des matières aux besoins spécifiques de chaque modèle. Certains ateliers intègrent également des matières alternatives responsables comme la laine recyclée ou des matières végétales, élargissant les possibilités au-delà du cuir traditionnel tout en maintenant l’exigence de proximité géographique.
- Vérifier que la marque communique le nom et la localisation géographique de ses tanneries partenaires
- S’assurer de la présence de certifications environnementales reconnues (tannage végétal, normes de rejets contrôlées)
- Contrôler que l’origine des peaux est documentée (élevages français ou européens identifiables)
Du patron à la coupe : la phase de création technique
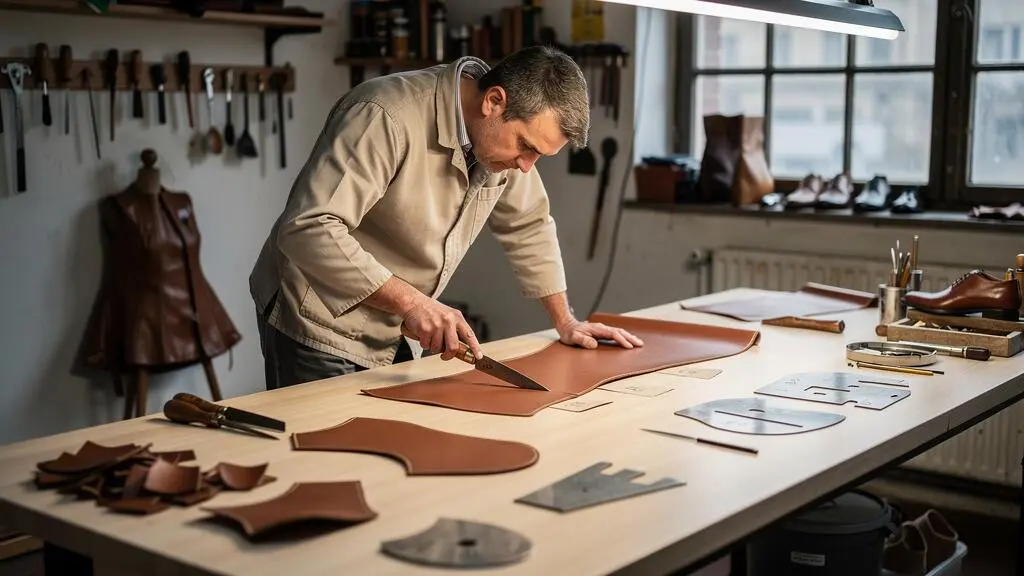
Le patronage transforme un design en modèle technique exploitable. Cette étape consiste à créer l’ensemble des gabarits correspondant aux différentes pièces constitutives de la chaussure (empeigne, quartier, languette, doublure), en anticipant les contraintes d’assemblage, les déformations du cuir lors du montage sur forme et les ajustements nécessaires selon la pointure. Un patronage précis conditionne le confort final et la tenue dans le temps : des marges mal calculées provoquent des déformations prématurées, des points de tension inconfortables ou des décollements.
La découpe des pièces requiert une maîtrise artisanale des zones du cuir. Le coupeur doit éviter les défauts naturels de la peau, optimiser l’utilisation de la matière pour limiter les chutes et respecter le sens du grain pour garantir une résistance homogène. Cette phase, souvent invisible pour le consommateur, détermine pourtant la qualité finale : une découpe approximative compromet la symétrie, fragilise certaines zones et accélère l’usure. Une paire artisanale française compte généralement entre 15 et 30 pièces selon la complexité du modèle, chacune devant être découpée avec une précision millimétrique pour assurer un assemblage cohérent.
La différence entre patronage artisanal et patronage industriel standardisé réside dans l’adaptation aux spécificités de chaque cuir et dans l’ajustement manuel des gabarits selon les retours d’expérience des monteurs. Cette flexibilité permet d’optimiser continuellement le confort et la durabilité, contrairement aux processus industriels figés qui privilégient la reproductibilité à l’optimisation qualitative.
Quelles sont les méthodes de montage traditionnelles françaises ?
Le choix de la méthode de montage détermine la durabilité, la réparabilité et le confort d’une chaussure artisanale. Trois techniques traditionnelles françaises dominent la production qualitative, chacune présentant des avantages spécifiques selon l’usage prévu et les priorités du porteur.
Le montage Goodyear repose sur l’utilisation d’une trépointe, bande de cuir cousue entre la tige et la semelle première, puis reliée à la semelle de marche par une seconde couture. Cette double couture permet de remplacer la semelle de marche sans toucher à la tige, autorisant de multiples réparations successives. Selon un artisan bottier-cordonnier parisien, les chaussures montées en Goodyear durent généralement plus longtemps que celles montées en Blake, la robustesse de la construction et la facilité de ressemelage prolongeant significativement la durée de vie totale.
Le montage Blake consiste à coudre directement la semelle de marche à la tige et à la semelle première en une seule couture traversante. Cette technique produit des chaussures plus souples, plus légères et plus fines que le Goodyear, particulièrement adaptées aux modèles urbains privilégiant le confort immédiat. Le montage Blake peut être ressemelé, mais de façon plus délicate : chaque réparation fragilise potentiellement la tige, limitant le nombre de ressemelages possibles comparativement au Goodyear.
Le cousu norvégien se caractérise par une double couture apparente reliant la tige retournée vers l’extérieur à la semelle, créant une barrière supplémentaire contre l’humidité. Cette méthode, particulièrement adaptée aux conditions difficiles et aux usages extérieurs intensifs, offre une étanchéité maximale et une durabilité extrême au prix d’un poids et d’une rigidité supérieurs.
| Critère | Goodyear | Blake | Cousu norvégien |
|---|---|---|---|
| Robustesse | Très élevée | Modérée | Maximale |
| Souplesse | Modérée (après rodage) | Excellente immédiate | Limitée |
| Étanchéité | Bonne | Limitée | Maximale |
| Réparabilité | Multiple (5 à 10 ressemelages) | Limitée (2 à 3 ressemelages) | Élevée |
| Usage recommandé | Ville, polyvalent, durabilité long terme | Ville, légèreté, confort immédiat | Extérieur, conditions humides, randonnée |
Réparabilité : l’équation économique qui justifie l’investissement Une chaussure Goodyear achetée 180 euros et ressemelée 6 fois à 60 euros l’intervention (soit 360 euros de réparations sur 15 ans) revient à 540 euros au total, contre environ 600 euros pour 12 paires à 50 euros rachetées tous les 15 mois. Au-delà du coût comparable, la chaussure artisanale conserve son confort acquis par le rodage et évite la production de 11 paires supplémentaires destinées à l’enfouissement.
L’assemblage et la finition : où le geste artisanal fait la différence
Le piquage, couture des différentes pièces de la tige, requiert une précision artisanale garantissant la solidité des assemblages. La régularité des points, leur tension et leur positionnement déterminent la résistance aux déchirures et la tenue esthétique dans le temps. Un piquage manuel ou semi-mécanisé artisanal ajuste la tension selon l’épaisseur et la nature du cuir, contrairement aux processus industriels standardisés qui appliquent une tension uniforme inadaptée aux variations naturelles de la matière.
Le montage sur forme constitue l’étape où la chaussure prend son volume définitif. La tige cousue est étirée et fixée sur un support en bois ou en plastique reproduisant la morphologie du pied, déterminant l’ergonomie finale et le confort de portage. Cette mise en tension doit respecter des points d’appui précis pour éviter les compressions ou les zones de flottement, garantissant un confort durable même après des années d’utilisation. La qualité de cette étape explique pourquoi une chaussure artisanale bien montée conserve sa forme initiale et son confort même après ressemelage, contrairement aux modèles industriels qui se déforment rapidement.
Les finitions manuelles distinguent visuellement et qualitativement une production artisanale. Le lustrage des tranches de semelle, l’apprêt du cuir, le cirage des coutures et les vérifications individuelles de chaque paire garantissent une qualité homogène. Le contrôle artisanal examine chaque chaussure individuellement, détectant les défauts mineurs (asymétrie, irrégularité de couture, défaut de collage) qui passeraient inaperçus dans un contrôle industriel par échantillonnage.
- Piquage à tension variable selon l’épaisseur du cuir, évitant les points de fragilité
- Montage sur forme avec mise en tension progressive respectant les points d’appui anatomiques
- Couture de la trépointe (Goodyear) ou de la semelle (Blake) avec un positionnement millimétré
- Lustrage manuel des tranches de semelle créant une surface dense et imperméable
- Contrôle qualité individuel vérifiant symétrie, solidité des coutures et absence de défauts cachés
Comment différencier fabrication française et simple assemblage en France ?
La réglementation française autorise la mention « made in France » dès lors que la dernière transformation substantielle s’effectue sur le territoire, selon les principes contrôlés par la DGCCRF. Cette règle permet à certaines marques d’importer des tiges déjà cousues et des semelles préfabriquées, d’effectuer uniquement l’assemblage final en France, et de revendiquer légalement le label made in France. Le professionnel doit pouvoir justifier son allégation d’origine, mais cette justification n’est généralement vérifiée qu’en cas de contrôle, créant une asymétrie d’information défavorable au consommateur.
Assemblage final : ce que dit la réglementation sur le made in France :
La législation française n’impose pas de pourcentage minimum de valeur ajoutée locale ni de nombre d’étapes réalisées en France pour revendiquer le made in France. Seule compte la « dernière transformation substantielle », notion juridique pouvant inclure un simple assemblage final si celui-ci modifie significativement le produit. Cette souplesse réglementaire oblige le consommateur à vérifier activement la transparence des marques plutôt que de se fier au seul label.
Pour distinguer une fabrication intégrale d’un simple assemblage opportuniste, plusieurs critères de transparence permettent d’évaluer la sincérité de la démarche. Les marques pratiquant réellement la fabrication complète documentent généralement leurs ateliers, communiquent le nom de leurs partenaires (tanneries, semelleries), affichent la distance parcourue par les matériaux et proposent parfois des visites d’atelier. Cette transparence totale, pratiquée notamment par Sessile, constitue un signal fiable de fabrication intégrale, contrairement aux allégations génériques non documentées.
- Où sont réalisés le patronage et la découpe des pièces de cuir ?
- Quelle est l’origine géographique des semelles utilisées (fabriquées en France ou importées) ?
- Pouvez-vous communiquer le nom et la localisation de l’atelier de montage ?
- Les tanneries partenaires sont-elles françaises et leur localisation est-elle vérifiable ?
- Proposez-vous une traçabilité documentée ou des visites d’atelier permettant de vérifier vos allégations ?
L’écart de prix constitue également un indicateur indirect : une fabrication intégrale française implique des coûts de main-d’œuvre et de matériaux locaux significativement supérieurs à un assemblage de composants importés. Une chaussure affichée à 60 euros avec une allégation made in France soulève légitimement des questions sur la réalité de la fabrication locale, les coûts réels d’une production artisanale française se situant généralement entre 120 et 250 euros selon la complexité et la méthode de montage.
Ce qu’il faut vérifier avant d’investir dans une paire française
La fabrication française de chaussures se distingue par une chaîne complète de production traçable, des méthodes artisanales traditionnelles (Goodyear, Blake, cousu norvégien) garantissant réparabilité et durabilité, et une transparence documentée sur l’ensemble du processus. Cette cohérence entre discours et réalité ne peut être vérifiée qu’en exigeant des preuves concrètes : localisation des ateliers, origine des matériaux, nom des partenaires, distance parcourue par les composants.
Face à une allégation made in France, trois critères permettent d’évaluer rapidement la sincérité de la démarche : la marque communique-t-elle précisément où s’effectuent le patronage, la découpe et le montage ? Documente-t-elle l’origine française de ses cuirs et de ses semelles ? Affiche-t-elle une transparence totale autorisant la vérification de ses allégations ? L’absence de réponse claire à ces questions constitue un signal d’alerte justifiant une vigilance accrue, voire le report de l’achat vers une marque plus transparente.
L’investissement dans une chaussure artisanale française se justifie par la durabilité mesurable (10 à 20 ans avec entretien pour un montage Goodyear contre 1 à 2 ans pour une production industrielle bas de gamme), la réparabilité multiple (5 à 10 ressemelages possibles) et la cohérence avec une démarche de consommation responsable soutenant l’économie locale et préservant des savoir-faire traditionnels menacés par la délocalisation.